1. 项目流程底色
该工厂是在中国有名的的乳酸菌浓缩果汁浓缩果汁产量方式商,单日总产量达200吨,产量方式操作过程中有广泛高COD(药剂学需氧量)、高BOD(血生化需氧量)焦化生产废水。会因为以往操作服务设施速度不高,没法够满足实行环保健康废气标,工厂决定的优化改建焦化生产废水操作软件系统。
2. 污废水 营养成分及主要来源
废水处理方法基本从何而来于:
研发刷洗废渣
:机、给水管、不锈钢容器洗水,含糖、血清质、活性乳酸菌剩余的物。
发醇废渣
:厌氧发酵时中发生的废渣,COD可高达8000-12000 mg/L。
打包生产废水
:瓶罐清理水,含极少量洗衣机清洗剂和巧妙物。
大部分影响物完成指标:
COD:6000-15000 mg/L
BOD:3000-8000 mg/L
SS(浮悬物):500-1500 mg/L
pH:4.5-6.5(偏偏酸)
3. 治理加工制作工艺 程序流程
应对污废水 性质,适用“预外理+厌氧发酵+好氧+进一步外理”的组和工艺设计:
数据预处理
格珊过滤清洁
:祛除大粉末浮窗物。
调准池
:均衡化水环境排水量,加碱设定pH至6.5-7.5。
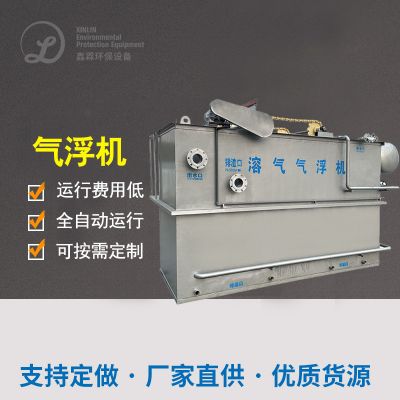
气浮平衡装置
:弄掉脂肪油及细微悬浮按钮物。
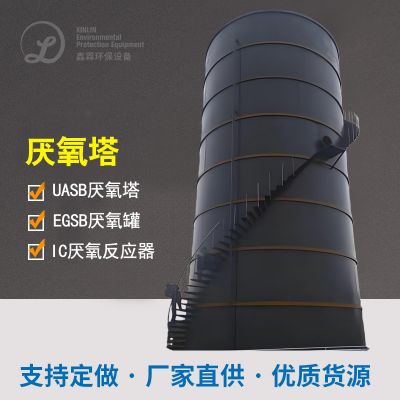
水解酸化池加工(UASB不良生物反应器)
进行好氧池微生态学分解高酸度有机会物,COD避开率led光通量80%上。
好氧治理 (A/O施工工艺)
氧气不足池(A池)
:反反硝化作用脱氮。
好氧池(O池)
:活力性废水法进的一步溶解设计物,BOD取除率>90%。
深度的处置
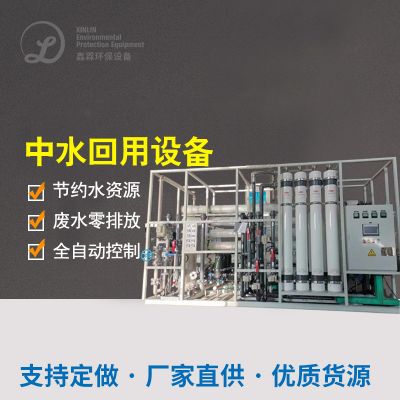
MBR膜生物技术的反应釜
:提生喷水水环境,确保SS<10 mg/L。
清洁(直射线)
:消灭残存病毒,确保考核标准产生。
4. 进而成果
经处置后,出水出水水环境做到《污水减排综上减排标》(GB 8978-1996)一級标:
COD < 50 mg/L
BOD < 10 mg/L
SS < 10 mg/L
NH3-N < 5 mg/L
该系统电脑运行平衡,处理成本投入较传统与现代加工过程大幅度降低20%,年减小COD释股票放量约500吨。

 扫一扫添加微信