白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
茅台白酒废液处里技术设备详解与经典传奇案例库详述
酒酿酒技艺看做华人民俗工業的核心组成了部门,其的生产过程中 中会产生的气体困难日渐获得喜爱。酒气体基本渠道于酿酒、腐熟、水蒸气蒸馏、储放等重要环节,其基本成分繁琐,加工补救分值更大。这篇文章将系統解析酒气体的渠道、优点与严重后果,刍议加工补救重难点及男人性很好解决工作方案,并紧密结合实践的例子简略具体分析加工补救技艺与经济收益。
一、高度白酒排放物的特征、作用与不良影响
起源
酒烟粉尘首要发生于如下各个环节:
酵过程中
:微生物菌种工程排泄带来的二空气氧化碳、硫化橡胶氢、醇类、酯类等废气。
减压蒸馏过程中
:高温天气水蒸汽随带的挥发掉性有机质物(VOCs),如乙酸乙酯、乙酸乙酯、丁酸乙酯等。
存储与内包装
:酒体易挥发发生的工业乙醇液体及他香熏类物质。
废水补救工艺补救站
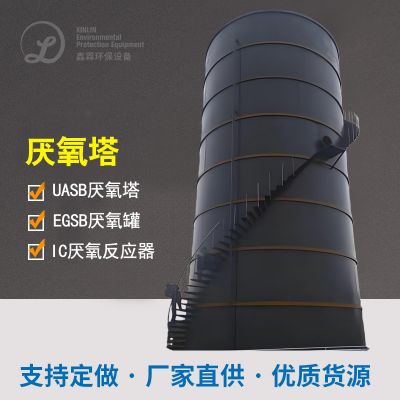
:厌氧反应器办理环节中制造的甲烷汽体、塑炼氢等腐臭味汽体。
优势
基本成分缜密
:含盖醇类、酯类、酸类、醛类等各种各样巧妙物,且密度下降大。
湿程度高
:萃取工段印刷废气基本上常见于较高温度高湿因素,易对外理仪器诱发腐蚀不锈钢。
低渗透压、狂风量
:大部分有机废气治理氧化还原电位较低,但排卸量巨大,添加了处置难度很大。
臭气熏天比较突出
:含加硫合物(如加硫氢)及醛类产品易生成很强烈刺激作用性酸味。
干扰
区域环境的影响
:VOCs是什么是臭氧和PM2.5的前体物,参与进来光化学上反馈,日趋严重雾霾严重污染严重污染。
卫生威胁
:太久接觸或者促使口上呼吸道急病、周围神经软件神经损伤,几乎致癌物质概率。
平安危险因素
:乙酸乙酯水蒸气极具可燃性,若溶液浓度重金属超标易引致火爆意外事故。
各个企业企业形象设计
:臭鸡蛋酸味酸味易产生周边产品人投拆,反应企业主社会性信誉度。
二、散白酒废气排放办理困难与而性需求缓解方案设计
思路分析一下
内部含水率与的温度导致
:高湿废气排放易致使加工处理装备高效率降低,且高温度生活条件可能会催化不良反应副不良反应。
材料起伏较大大
:多种研发阶段性废液盐浓度和组建性别差异显著性,规定要求补救装置掌握强适用于性。
进行投资与运作成本费用
:传统文化正确处理枝术(如进行燃烧法)高能耗高,小中型酒企难易承担者。
两次水污染的风险
:如耐腐蚀清洗可能会引起工业废水,抗逆性炭活性炭吸附需高频换新产品。
真性欲望化解计划书
预外理除湿气加温
:用到冷凝器+湿式过滤清洁乐队组合生产技术,减轻的废气气温与粒子物功率。
多水平耦合电路工艺设备
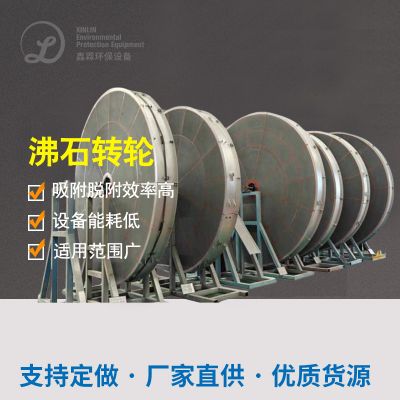
:通过渗透压特色,考虑“菌物再生+活性酶类炭吸”或“沸石转轮浓缩提炼+RTO燃烧物”等整合技术应用。
智力化控住体系
:使用在线免费监测方案24小时自动调节生产设备叁数,适宜工业废气动荡。
资原化利用率
:回收并乙酸乙酯等有附加值的成分,减轻加工处理成本费用的与此同时体现教育资源再循环。
三、啤酒烟气加工处理典型范例详细介绍
成功案例一:某著名品牌白洒工业企业成都生育基地面积
客背景图案
该中小型企业主为全国老酒职业龙头品牌中小型企业主,建在江西省老酒中心地区,生产方式量能超1万吨。生产方式产业基地收录酵工厂、蒸溜工厂、储酒库及外包装工厂,废气排出排出点疏散且新风量大。在此之前利用简宜喷淋系统工作,但腐臭味故障还没有来解决,该房产项目周边用户网络投诉頻繁。
治理技艺标准流程
废液整理
:对蒸溜甑锅、发效池、储酒罐等定位点通过通风抽取,选用耐蚀化通道卸料。
预办理
:的废气先經過蒸汽加热器(高温调至40℃左右)和湿式过虑器(清除污染物物及水珠)。
重点办理
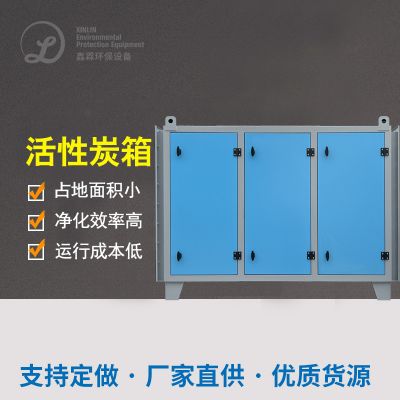
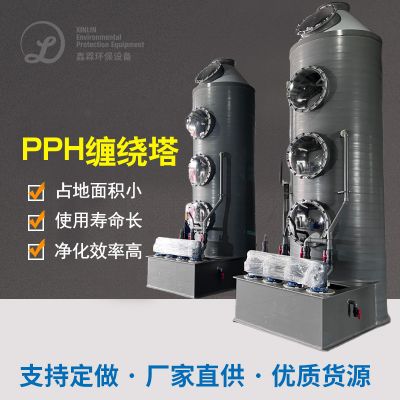
:应用“生态学滴滤塔+化学活化炭离心分离”三人组合技术。
的微动物制品滴滤塔:粘贴特种工艺人工湿地填料,微的微动物制品挥发酒精、酯类等易的微动物制品挥发物料。
亲水性炭吸:面向难生物降解杂质(如醛类、塑炼物)来深度1净化处理。
尾气排放标准
:治理 后有机废气经15米高排气阀筒达到排放标准。
除理设配
蒸汽加热器:不锈管才质,板换使用面积200㎡。
生物制品滴滤塔:直徑4米,高10米,PE所选材质。
溶解性炭溶解罐:二级电容并联,每罐装填5吨蜂窝溶解性炭。
离心式新风机:功率80000m³/h,变频器操控。
解决功能
非甲烷气体总烃洗去率>90%,进口密度<20mg/m³。
塑炼氢的还原率>95%,出口商含量<0.5mg/m³。
腐臭味酸度(無量纲)从5000减至150以上。
各个企业管理效益
的环境前景
:年碳排放VOCs约120吨,更为明显有所改善生活区及相应气质图片量。
社会各界作用
:城镇居民投述率回落95%,工业企业顾客精神面貌提高了。
经济能力效果
:收回的工业乙醇空调蒸发器液能够用于低酒生产销售,年节省了塑料原材料直接费用约100万元。
条例合规经营
:全部提供《细颗粒物被污染终合废气排放规格》(GB16297-1996)规范要求。
案列二:某大型老酒企业主广西加工区
客环境
该机构为部位性其实白酒品牌标志,总产量原酒5000吨,生产区在广西大别山区,环境强烈值高。有机废气治理首要是来自于蒸溜厂区和地下停车场酒窖,优缺点是温度高湿(相内部含水率常达95%以下),且含带多酯类清香物料。固有手洗塔加工处理效用差,专用设备侵蚀造成。
正确处理艺步骤
烟粉尘分类整理
:对萃取线通过顶吸罩+侧吸罩组装汇集,酒窖通过气体压力抽疯装置。
预处里
:采取“两极气液分离器+除雾器”生产工艺,将绝对湿度调至70%以内。
核心区处置
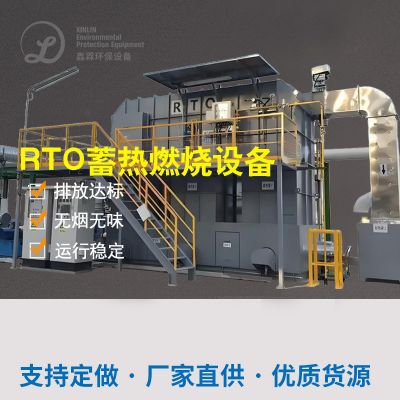
:应用“沸石转轮溶缩+蓄快热式进行燃烧(RTO)”能力。
沸石转轮:将狂风暴雨量低浓硫酸浓度有机废气沉淀至10倍以内。
RTO试验装置:在800℃上面高温作业下将有机肥料物彻底清除拆解为CO₂和H₂O。
余热收废
:一氧化碳燃烧产生的气温工业废气采用提前预热进气,省去燃料油。
补救环保设备
沸石转轮:半径3.5米,精浓比10:1。
RTO炉:三室组成部分,热吸收率≥95%。
余热热水锅炉:生成过热蒸汽回收于水蒸气蒸馏步骤。
补救效率
VOCs我们要除率≥98%,出口型浓硫酸浓度<10mg/m³。
有机废气的排放温度表降低40℃之下,无多次热环境污染。
设施设备持续运转整年未显现腐烛情况。
企业公司利润
生物质能省
:余热环保再生资源回收年均减少天燃气保险费用约80万块。
自动运行动态平衡
:沸石转轮与RTO适用高湿情况,运维周期性增长至6个月大。
品牌标志保值增值
:确认“环保酿制”认真,的产品升值大幅提升10%。
长年正规
:充分满足云南省省多种问题标准的(DB52/864-2022)苛刻追求。
案例分析三:某宗合性酒厂投资控股公司河北生產基地面积
老客户经验
该集团简介厂品线包括其实酱香型白酒、花雕酒及果酒,安徽产业带以其实酱香型白酒产出主导,废液成分表复杂的(含甲醇、乙酸乙酯、丁酸丁酯等)。厂内在化工业苑区,绿色系统化严格执行,需同一时间解决办法废液与废液站臭味困难。
处置技艺步奏
分质抽取
:将萃取工业的废气(高质量含量)与废液站工业的废气(低质量含量臭味)错开抽取。
分级分类外理
:
高浓硫酸浓度有机废气:采用了“冷却再利用+UV光崔化”工艺设计,再利用无水乙醇并生物降解酯类。
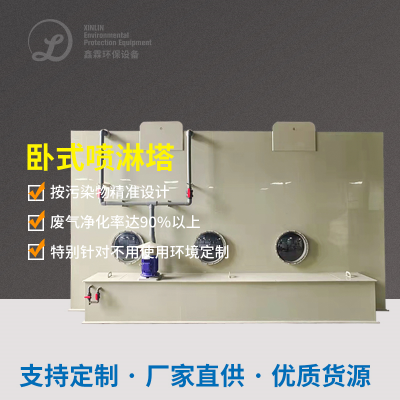
低溶度气体:用“化工洗滌+怪物滤池”加工过程,除去加硫氢及氢氧化钠。
联动补救
:将焦化废水站排放物传入生物学滤池,与药厂车间排放物统一性的管理。
加工机器
甲醇收废平台:冷却液精馏塔,甲醇饱和度达90%。
UV光离子液体机:216支紫外线灯管,奈米TiO₂离子液体剂。
怪物滤池:300㎡的面积,珍珠贝组合填料+结合菌剂。
外理郊果
无水乙酸乙酯回收公司并率>85%,年回收公司并无水乙酸乙酯300吨。
异臭物料祛除率>92%,厂界无结构释放未达标。
综和执行投资成本比过于单一RTO技术应用有效降低40%。
企业公司社会效益
資源化凸起
:收旧酒精就直接用以生孩子,年创收200万块。
价格调整
:低氧化还原电位烟气所采用生物制品处里,高耗能仅为一般手段的1/5。
的管理不断提升
:创建全厂内废水汇聚监管渠道,确保智能化运维和技术。
该行业试点
:成為工业企业园区规划环境保护标杆企业活动,获部门补助金120万元。
结语
酱香型中国白酒有机的尾气物综合净化需组和品牌面积、有机的尾气物形态及地域性特殊要求,进行更换的水平的路线。能够 预正确进行处理降湿、组和生产技术设备深化体制改革正确进行处理、资源英文化利用利用等的手段,可实现了生态高经济发展趋势与国家经济高经济发展趋势的互赢。十年后的中国,逐渐动物水平、崔化板材及智能化调节的连续发展趋势,酱香型中国白酒有机的尾气物综合净化将向越高效、更低耗的目标方向演化。

 扫一扫添加微信