一、注塑成型厂废气排放简介
注塑机工艺流程工艺流程范围广应该用于塑料材质肉食品产出,但在高温、注塑机工艺流程、降温的过程 中会造成不少尾气,首要成份涵盖:
非二氧化氮总烃(NMHC)
:可塑料a粒子熔融时释放出来,氧化还原电位一般是在50-300mg/m³;
苯系物(如苯、甲苯、二甲苯)
:环节塑料原材料增添剂细化引发,存在很强烈刺击性;
小型颗粒物物(PM)
:来于塑胶板材粉尘浓度及脱膜剂释放,粒度多在0.1-10μm;
甲醛味道有害物质
:如醛类、大环内酯等低盐浓度但高味觉神经敏感度的类物质。
废气排放优缺点:
高温起伏大
:吹塑机周邊废气排放工作温度大约60-120℃;
氧浓度不动态平衡
:不相同出产阶段性产生差异化不错;
含量更复杂
:含有毒物(如苯并芘)和活性氧前轮驱动物(如烯烃)。
二、治疗问题与重点难点
(一)技能薄弱环节
多个分一体化办理
:需一同除掉VOCs、颗粒剂物和怪味;
风速一致
:注塑工艺机开闭模导至废气量瞬时变换(±30%);
分批环保问题掌控
:生物炭进行更换、污废水 行成等ip产业状况。
(二)至关重要步骤
管理阶段
工艺条件
集气机系统
主要采用韧性排烟风管+直流变频通风机,气体吸附吸收率≥90%
预外理
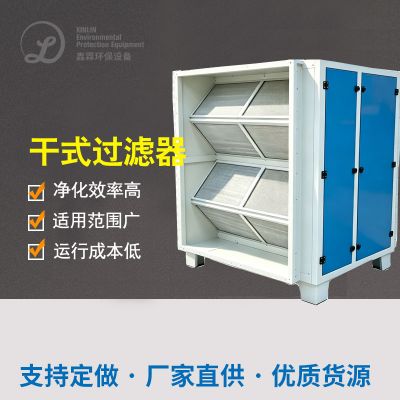
静电感应抑尘或干井式过滤装置删去≥95%的PM2.
核心区技术
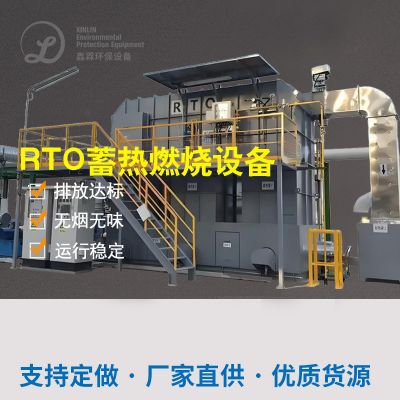
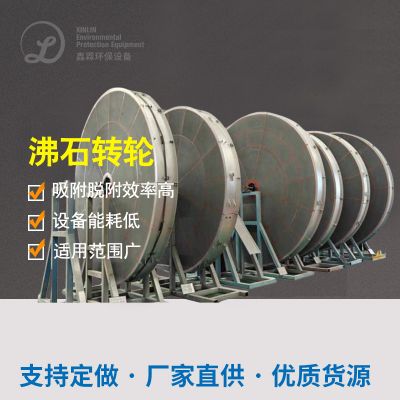
沸石转轮+RTO(適合狂风暴雨量)、可溶性炭溶解+促使复燃(適合小经营规模)
减排规格
非甲烷气体总烃≤60mg/m³(GB 31572-2015)
三、非常经典案列解析
例子1:某汽年附件注塑加工厂RTO体系升级改造
业务时代背景
:
12台500T注塑成型机,总风速80,000m³/h
原动用UV光氧装置,摆放超量2.7倍
克服策划方案
:
分类工作
:
特级:风暴除尘处理+一系列混凝土冷却塔(降低温度的至40℃以内)
五级:沸石转轮萃取(萃取比10:1)
三級:RTO燃烧(热有效率≥95%)
运营的效果
:
VOCs剔除率98.6%,年节能减排量达42吨
余热工业废水处理于烘料软件系统,节俭非天然气使用量手续费1八万元/年

 扫一扫添加微信