点焊烟气排放物慨况
电焊不锈钢焊接工艺期间中行成的电焊不锈钢焊接烟粉尘有机烟粉尘整冶是化学工业有机烟粉尘整冶整冶的重点是之五。电焊不锈钢焊接工艺电焊不锈钢焊接烟粉尘最主要的由金属材质质防防金属材质硫化物质、氟化物、三氧、氮防防金属材质硫化物质或者一防防硫化碳等组合而成,其基本成分更复杂且干扰性大。电焊不锈钢焊接工艺电焊不锈钢焊接烟粉尘的粒状直径一般是在0.01~1μm互相,类属可吸取到粒状物(PM2.5及PM10),长时吸取到会引起焊接职业选择bing(如尘肺bing、金属材质质烟热等),同时也会水污染生产车间及周边产品区域环境。
不锈钢焊接工业废气的其主要来原涵盖:
焊丝电弧放电焊
:引发大规模金屬铁的氧化物物和氟化物。
的气体保护区焊(MIG/MAG)
:伴着臭氧老化和氮氧化反应物出现。
电弧焊
:烟气量相较少,但仍有会伤其他气体脱离。
激光器焊/等化合物焊
:烟气小粒更这些细微,更难拍摄。
焊接生产烟气的废气处理困难与指导思想
注意薄弱点
科粒物渺小,易漂浮
:焊烟粉尘比表面积小,传统的滤水具体方法根本无法快速获取。
含量复杂的,渗透性强
:含高价属、氟化物等,需真性方面净化处理。
烟粉尘水温高
:方面焊制作工艺(如等阴离子焊)粉尘平均温度较高,影响力机器设备生存期。
生产加工空气侵扰
:悍接功位细化,飘尘易扩撒,自身困难重重。
加工处理关键
来源自身
:分为位置换气扇罩、吸气臂等,保证粉尘在对外扩散前被抓获。
高效率净化
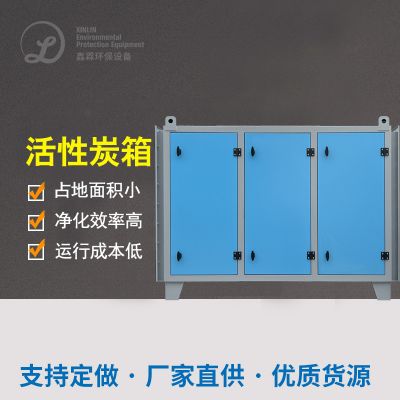
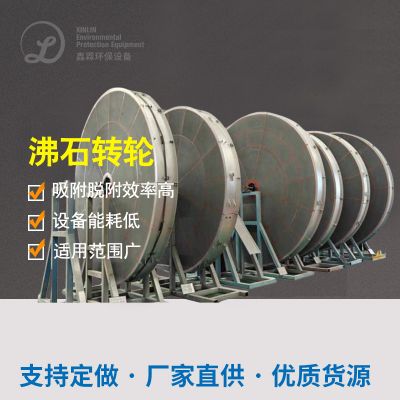
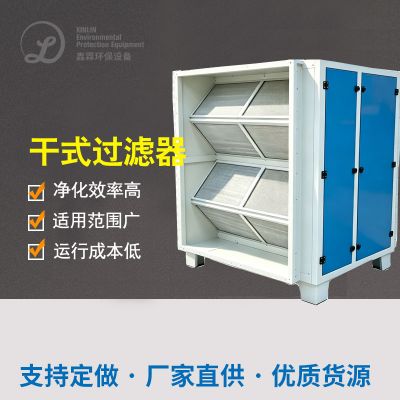
:的使用袋式吸尘设备、除静电吸尘设备或滤筒吸尘设备技木,以保证清洁使用率。
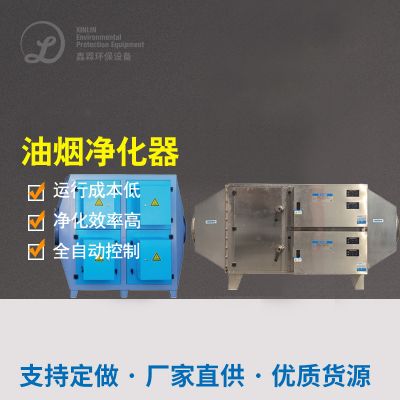
多用油烟净化
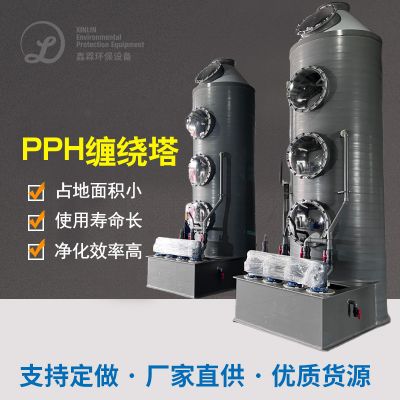
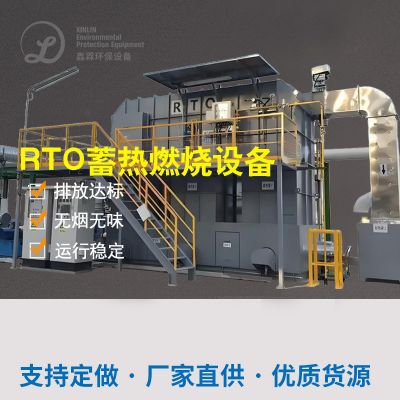
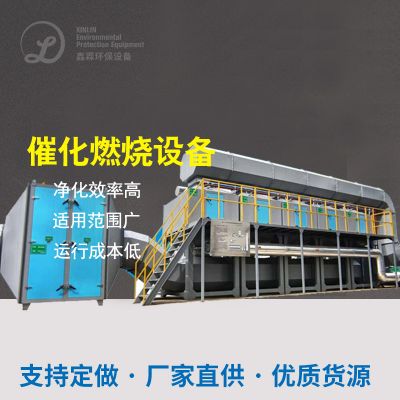
:造成二阳极氧化碳、氮阳极非金属氧化物等气态废弃物物,需搭配几丁质酶炭吸收或催化反应挥发。
节能减排设计制作
:改进新风量掌控,降底工作碳排放量。
经典爱情案例库定性分析
鑫霖环保1:某大中型施工机械性加工生产商焊接工艺粉尘冶理
业务背景图
:该厂以轻型机械性氩弧焊侧重于,采用了CO₂有机废气气体保护性焊和手工制作焊弧焊,飘尘量大且含锰、铬等血本属。
管治设计方案
:
回收利用体系
:在各个激光焊接卡位顶端安裝随意调节节吸气臂,抓好粉尘优质拾取。
再生设施
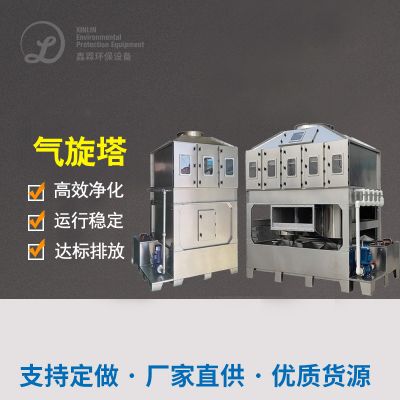
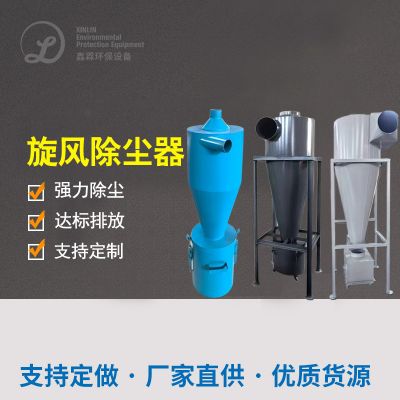
:应用“飓风降尘系统+滤筒降尘系统”组合起来,过滤系统使用率达99.9%。
产生的标准
:加工后颗料物氧浓度<5mg/m³,贴合《大方空气污渍整合排放量标准单位》(GB16297-1996)。
电脑运行视觉效果
:
喷涂车间空气的高质量相关系数优化,焊接工艺专业bing遭受率减低80%。
设施运作保持稳定,滤筒期达18个月以上内容,定期检查生产损坏后可及时更换。

 扫一扫添加微信